螺丝刀与钳子如何搭配使用更高效?长三角维修人员常用工具组合解析
在长三角地区的设备维修与产线维护现场,一个常见的效率瓶颈并不在于工具本身的质量,而在于工具之间的配合逻辑。不少维修人员习惯"一把螺丝刀走天下",遇到卡死的紧固件再换钳子硬拧,结果往往是螺钉滑牙、钳口崩齿,返工时间远超预期。常州天艾科技有限公司在走访本地维修班组时发现,工具组合使用不当导致的二次损伤,占小型维修事故的三成以上。
为什么单件工具难以应对复合工况
螺纹紧固件的拆装看似简单,实则涉及扭矩传递、夹持稳定与空间约束三个变量。螺丝刀提供轴向旋转力,但缺乏侧向夹持能力;钳子擅长夹持与剪切,却难以精确控制旋转扭矩。当螺钉锈蚀或过盈配合时,单靠螺丝刀施加的扭矩容易偏离轴线,造成十字槽或内六角孔位损坏。此时若用钳子直接夹持螺帽,钳口与螺帽的接触面仅为线接触,受力集中易打滑。合理的做法是先用扳手对螺帽施加稳定扭矩,再用螺丝刀配合保持轴向压力,形成"一稳一转"的力偶结构。
长三角维修班组的高频工具组合
结合本地汽车零部件、电子装配及通用设备维护的场景特点,以下几种组合出现频率最高,且经实践验证效率提升明显:
- 螺丝刀+钳子:用于小型端子排拆装。钳子夹持导线或端子本体防止跟转,螺丝刀完成压接螺钉的紧固,避免导线被拧断。
- 扳手+螺丝刀:用于双头螺柱或穿墙螺栓。扳手固定一端螺帽,螺丝刀从另一端调整预紧,减少反复翻身操作。
- 锤子+卷尺:用于设备底座找平与垫片调整。卷尺测量间隙尺寸,锤子轻击垫片入位,配合塞尺完成微调,比单纯目测效率高出一倍。
值得注意的是,卷尺在这类组合中常被低估。维修人员用卷尺快速复核螺栓间距、皮带轮中心距,能提前发现装配尺寸偏差,避免装到一半再拆返。
组合使用中的技术细节与对比
以M8不锈钢螺栓在铝制壳体上的拆装为例:直接用螺丝刀施加超过15N·m扭矩时,铝螺纹孔滑牙概率显著上升;改用扳手卡住螺帽、螺丝刀仅提供2~3N·m轴向预紧,再以扳手完成最终扭矩,螺纹损伤率可降至5%以下。另一组对比中,用钳子代替扳手夹持六角螺帽,钳口打滑导致的螺帽棱角磨损率约为扳手方案的4倍。这些数据来自天艾科技配合本地维修培训点的实测记录,虽非实验室级精度,但足以说明工具匹配的重要性。
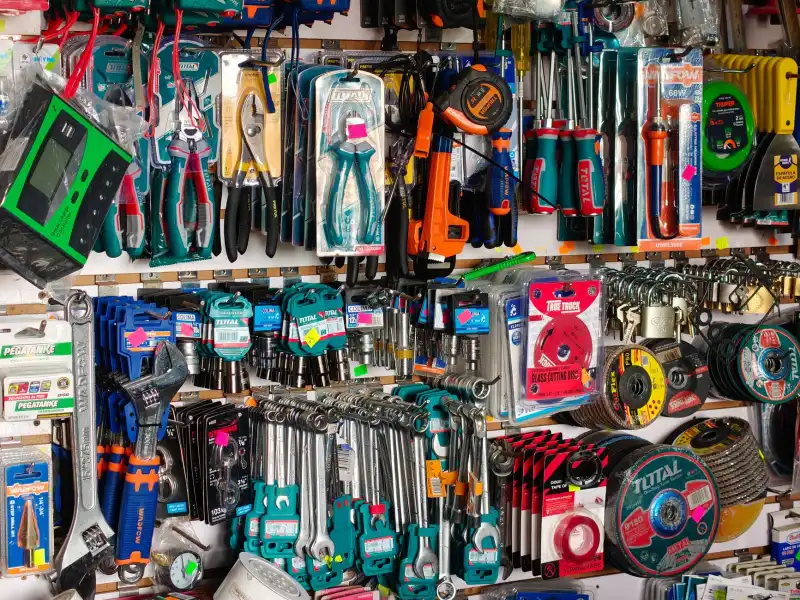
从工艺角度看,工具组合的核心原则是"分工明确、力路清晰":夹持类工具负责稳定,旋转类工具负责扭矩,测量类工具负责校验,敲击类工具负责微调。四类工具各司其职,避免让单一工具承担超出其设计边界的任务。
给一线维修人员的建议很直接:出门前按工况预判携带组合,而不是只带一把螺丝刀;遇到锈蚀紧固件先评估是否需要扳手或钳子介入,再决定施力方式;卷尺和锤子在安装复位阶段的价值往往高于拆卸阶段。工具搭配没有固定公式,但力路清晰、分工合理,是长三角维修班组普遍验证过的效率底线。