扳手与螺丝刀材质工艺解析:铬钒钢与碳钢在手动工具中的性能差异
在五金工具行业摸爬滚打十几年,经常被客户问到一个问题:同样是一把扳手或一把螺丝刀,为什么有的用半年就滑口、崩刃,有的却能用上好几年?答案往往不在外观设计,而是藏在钢材的化学成分和热处理工艺里。
碳钢与铬钒钢:成分决定了什么
碳钢是最基础的工具用钢,含碳量通常在0.6%–1.0%之间。碳含量提高能增加硬度,但超过一定阈值后韧性急剧下降,这就是为什么廉价锤子在高频敲击后容易出现崩边。铬钒钢则是在碳钢基础上加入了约0.8%–1.2%的铬和0.1%–0.3%的钒。铬能提升淬透性和耐腐蚀能力,钒则细化晶粒,让材料在保持高硬度的同时拥有更好的抗冲击韧性。
简单说,碳钢工具硬度够但脆,铬钒钢在硬度和韧性之间取得了更优的平衡。
热处理工艺才是真正的分水岭
材质好只是前提,热处理才是拉开性能差距的关键环节。以一把中高端螺丝刀批头为例,标准流程包括淬火(820°C–860°C油淬)、回火(180°C–220°C)以及表面处理。铬钒钢因为淬透性好,截面从表面到芯部都能获得均匀的马氏体组织,硬度可稳定控制在HRC 56–60。而普通碳钢在同样工艺下,大尺寸截面容易出现硬度梯度,表面硬、芯部软,拧高扭矩螺丝时批头容易扭断。
实际生产中还有一个常被忽略的细节:回火温度与时间的匹配。回火不足则韧性不够,回火过度则硬度下降导致滑口。常州天艾科技在品控环节会针对每批次材料做硬度梯度检测,确保从齿面到芯部的性能一致性。
不同工具对材质的适配逻辑
- 扳手:开口和梅花端承受扭矩大,优先选用铬钒钢(如Cr-V 6140),硬度HRC 40–48,兼顾强度与弹性
- 螺丝刀:批头需要高硬度抗磨损,铬钒钢或S2合金钢更合适,HRC 56–62
- 钳子:刃口要求高硬度,钳体要求韧性,常用铬钒钢经局部高频淬火处理
- 锤子:锤头用碳钢或合金钢淬火,锤柄则需弹性材料吸收震动
- 卷尺:尺带用弹簧钢(如65Mn),经淬火+回火获得弹性,与扳手类工具的逻辑完全不同
选购与使用的实操建议
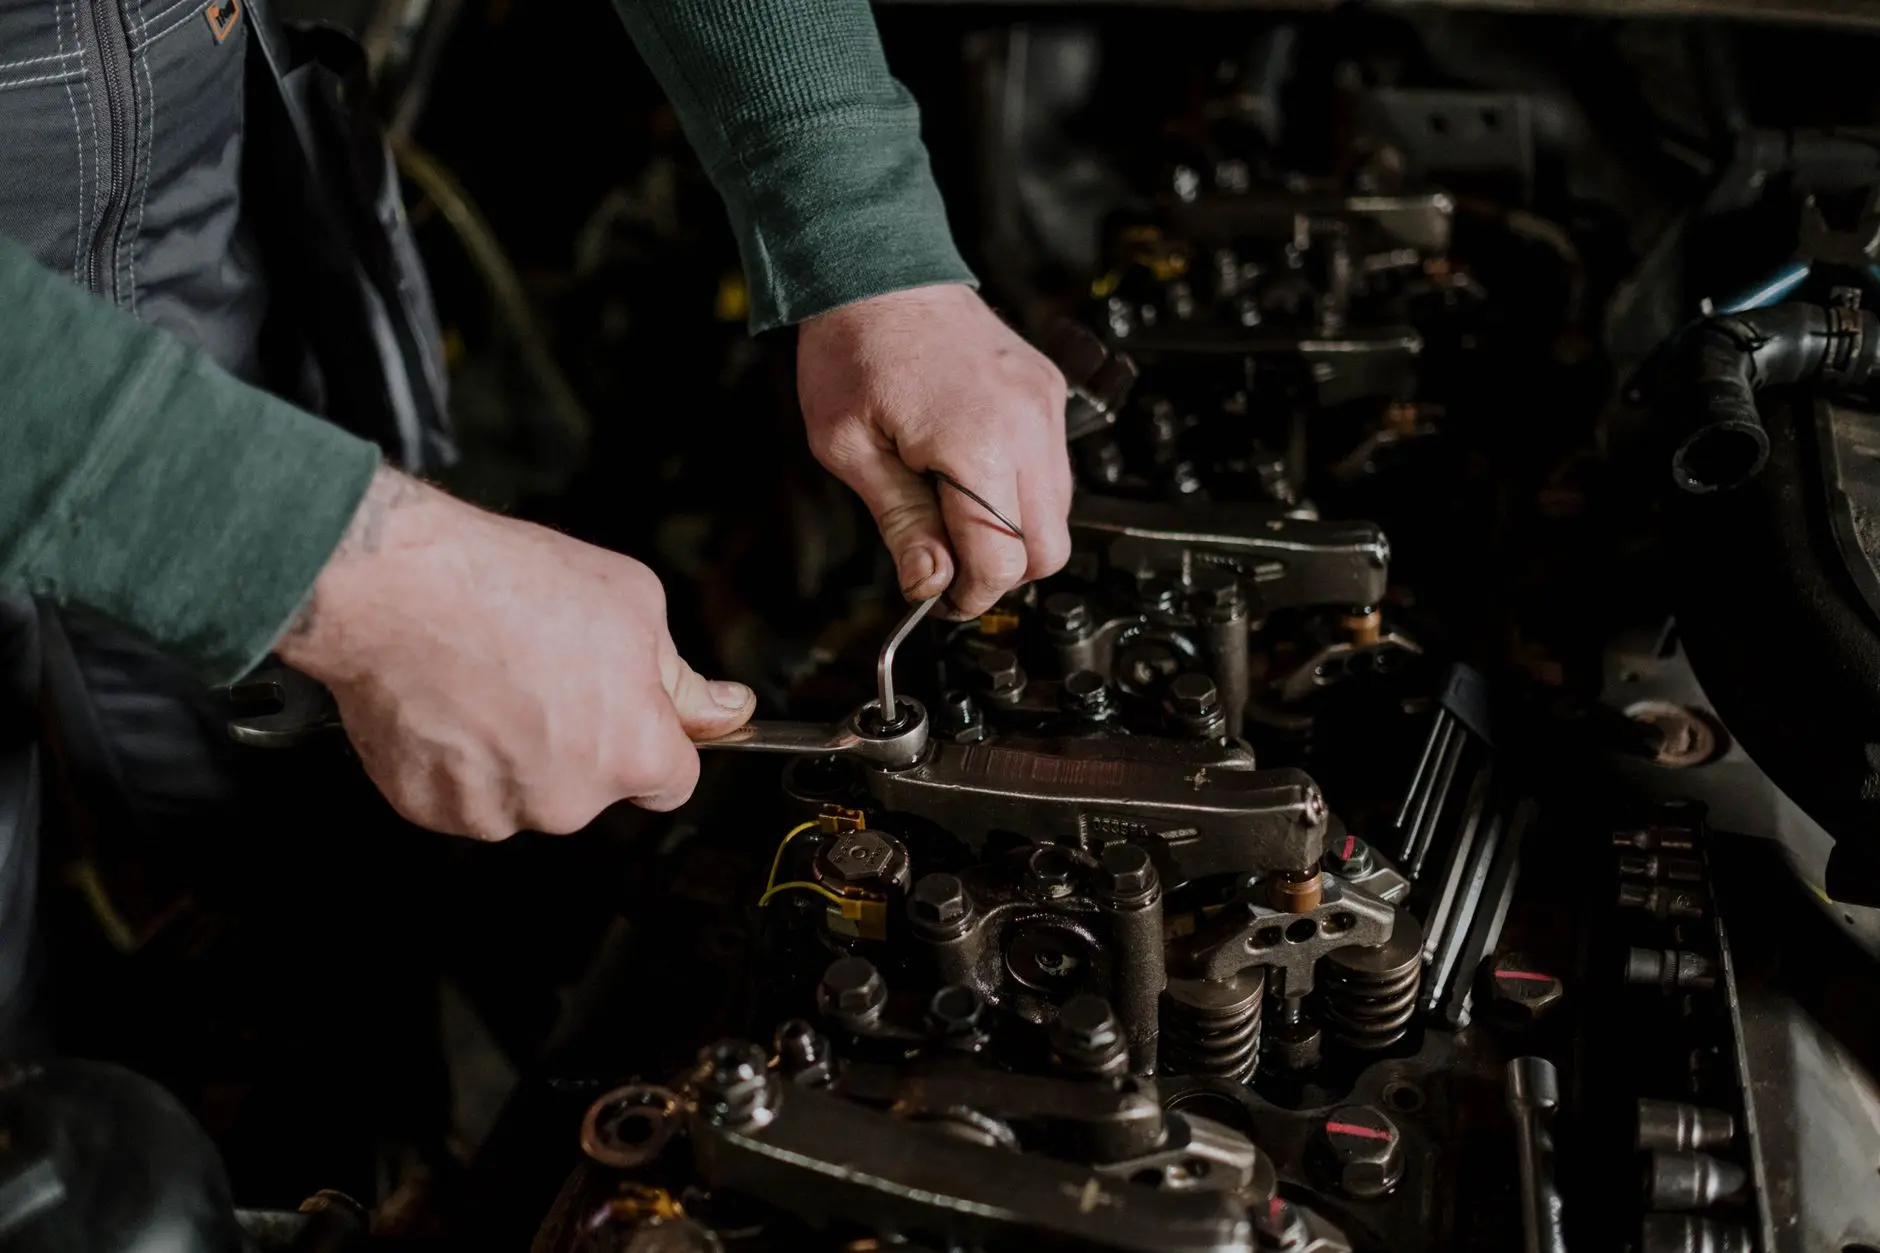
普通家庭偶尔拧几颗螺丝,碳钢工具完全够用,性价比高。但如果是汽修、电工、机械装配等高频场景,铬钒钢工具的寿命优势会迅速摊薄差价——一把铬钒钢扳手的使用周期往往是碳钢产品的3–5倍。另外,即便材质相同,锻造工艺(模锻 vs 铸造)和表面处理(镀铬 vs 喷砂)也会显著影响实际表现。
使用层面,避免用钳子替代扳手去拧螺母,也避免用小规格螺丝刀去撬东西——再好的铬钒钢,受力方式不对照样会断。工具选对了材质,用对了方法,才能真正发挥它的性能上限。