手动工具耐久性对比分析:扳手与螺丝刀在高频维修场景下的选型要点
高频维修场景对工具的消耗远超一般家庭使用。以汽车总装线或家电售后网点为例,一把螺丝刀日均拧紧次数可达300次以上,扳手在管路拆装中承受的冲击扭矩也常达到额定值的70%。在这种工况下,工具的失效模式与低频使用截然不同,选型逻辑也需要重新审视。
磨损机理:不同工具的失效路径差异
手动工具耐久性的核心在于材料与热处理工艺的匹配。螺丝刀的主要失效形式是刀头崩口与十字槽磨损,涉及材料硬度与韧性的平衡——硬度低于HRC56时批头易变形,高于HRC60则脆性上升。优质产品通常采用S2合金钢或Cr-V钢,经整体淬火后局部回火处理。
扳手的薄弱环节集中在开口端与棘轮机构。开口扳手在反复承受高扭矩时,开口会逐渐胀大导致打滑;棘轮扳手的齿形设计直接决定寿命,72齿结构在频繁换向中磨损速度快于45齿结构。相比之下,钳子的失效多出现在剪切刃口和铰接轴,锤子则关注锤头与手柄的连接可靠性。
高频场景下的选型实操要点
针对维修班组的高频使用,选型可从三个维度切入:
- 看热处理标识:正规产品会标注硬度范围,螺丝刀批头建议HRC58-62,扳手本体建议HRC40-48,过硬反而易断。
- 验配合精度:螺丝刀刀头与螺钉槽的间隙应小于0.1mm,间隙过大会加速槽口磨损;扳手开口与螺母的对边贴合度同样关键。
- 查结构设计:棘轮扳手优先选双 pawl 结构,钳子优先选锻造铰接而非铆接,锤子优先选楔入式锤头固定。
此外,卷尺虽非受力工具,但在高频拉放中弹簧疲劳和尺带涂层脱落是常见问题,建议选择尺带厚度0.12mm以上、带尼龙涂层的型号。
耐久性数据对比参考
以某第三方检测机构对同类产品的疲劳测试数据为参考(测试条件:螺丝刀扭矩2N·m循环、扳手扭矩40N·m循环):
- 普通Cr-V螺丝刀平均寿命约8000次循环,S2钢产品可达15000次以上;
- 铸造扳手开口胀大超标出现在约5000次循环,锻造产品可延至12000次;
- 钳子剪切刃口在3000次剪切后出现明显钝化,锻造铰接结构比铆接结构寿命提升约40%。
这些数据说明,高频维修场景下,材料与工艺的差异会在数千次循环后显著拉开差距。
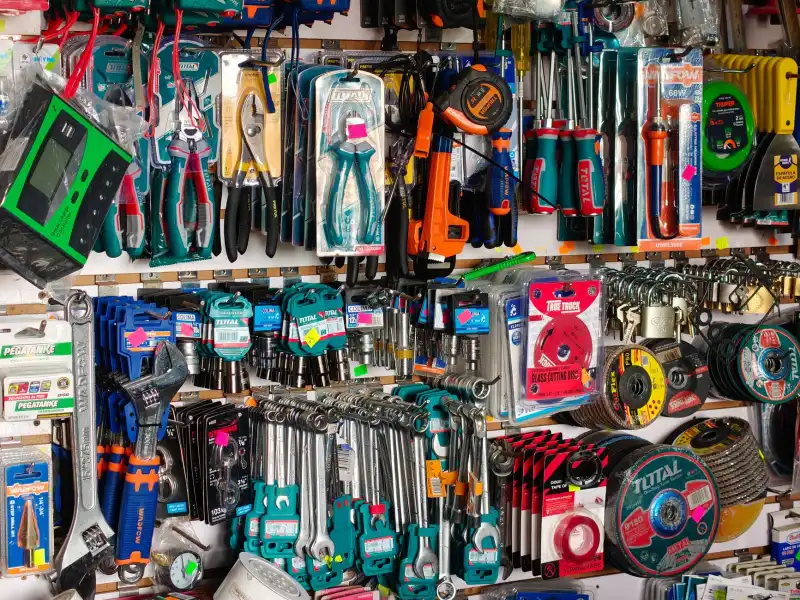
工具选型没有绝对标准,关键在于将使用频次、受力特征与材料工艺对应起来。常州天艾科技有限公司在工业手动工具的供应链服务中,建议维修团队建立工具寿命台账,按实际失效数据反推采购标准,比单纯比价更能控制长期成本。