钳子、锤子与卷尺的精度差异分析:长三角维修行业手动工具配置趋势观察
在长三角地区的维修车间里,一个常被忽视的现象是:师傅们对扳手和螺丝刀的精度要求,往往远高于钳子、锤子和卷尺。常州某机电维修厂的工具柜里,扭力扳手按量程分三档存放,而卷尺却常常随手扔在工具箱底层。这种"差别对待"并非随意,背后藏着维修工艺对工具精度的真实分级逻辑。
精度需求为何分层:从受力方式说起
手动工具的精度差异,本质上由受力方式和误差放大效应决定。扳手和螺丝刀传递的是旋转力矩,螺纹连接的预紧力对精度极为敏感——一把刻度偏差5%的扭力扳手,可能导致M10螺栓预紧力偏离设计值15%以上,直接引发松动或滑牙。而锤子传递的是冲击动能,钳子侧重夹持与剪切,卷尺用于长度粗测,三者的误差容忍度天然更高。这不是师傅们偷懒,而是工艺特性决定的精度分配策略。
长三角维修场景下的工具配置分化
观察常州、苏州、无锡一带的维修企业,工具配置呈现明显的"两极化"趋势。高端产线维修中,扳手普遍升级为数显扭力型,精度可达±2%;螺丝刀则向批头硬度与扭矩控制双指标靠拢。反观钳子、锤子的选型,更多关注材质韧性与人体工学手柄,精度参数反而退居次要位置。
- 精密装配场景:扭力扳手+定扭螺丝刀组合,误差控制在3%以内
- 通用维修场景:普通扳手配合棘轮结构,兼顾效率与基本精度
- 粗加工与拆解场景:钳子、锤子以耐用性为核心,卷尺满足±1mm级测量即可
这种分化说明,维修行业正在从"一套工具打天下"转向按工序精度需求分层配置。
技术解析:误差如何在工具链中传递
以一次典型的设备拆装为例:用卷尺测量安装间距,误差约±1mm;用钳子夹持定位,偏移量可能再增0.5mm;而最终紧固时若扳手扭矩偏差10%,连接可靠性会显著下降。关键在于,前序粗测误差可通过后续精调补偿,但紧固环节的误差几乎无法逆转。这解释了为何扳手与螺丝刀的精度投入回报率最高——它们处在误差链的末端,放大效应最强。
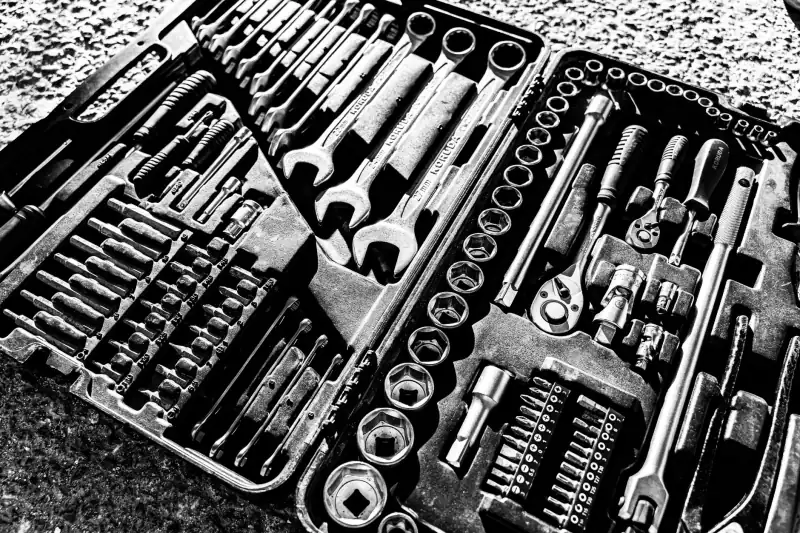
值得关注的是,部分长三角维修企业开始引入"精度分级管理":将扳手、螺丝刀纳入周期性校准台账,而钳子、锤子、卷尺则以外观检查和功能测试为主。这种差异化管理既控制了成本,又守住了关键工序的精度底线。
对维修从业者而言,可执行的参考是:优先为紧固类工具建立校准周期,按季度或使用频次送检;夹持与敲击类工具重点检查刃口磨损与手柄松动;卷尺则定期比对基准尺,避免因尺带拉伸产生系统性偏差。工具精度没有统一标准,只有与工序匹配的合理配置。