常州天艾科技解析:高硬度扳手材质对维修作业效率的提升
高硬度材质:维修效率提升的隐形杠杆
在工业维修与装配现场,一个常被忽视的物理事实是:工具与紧固件的硬度差,直接决定了扭矩传递效率与作业时长。当扳手或螺丝刀的硬度不足以应对高锁紧扭矩的螺栓时,最常见的失效模式并非断裂,而是“打滑”或“棱角卷边”。这意味着每一次发力,都有相当比例的能量消耗在工具自身的形变上,而非转化为旋紧或拆卸的有效扭矩。常州天艾科技在多年为客户提供耐用工器具的实践中发现,将工具硬度提升至HRC 48-52区间,能显著减少因工具失效导致的返工与工时延误。
行业现状:从“够用”到“高效”的材质升级拐点
目前市场上流通的大量中低端扳手、钳子与锤子,多采用45#钢或普通碳钢经简单热处理,其表面硬度普遍徘徊在HRC 38-42。这一参数在应对标准件时勉强够用,但面对高强度等级(如8.8级、10.9级)的螺栓,或经过锈蚀、磕碰的紧固件时,就显得力不从心。作业人员往往需要反复调整角度、增加杠杆长度,甚至动用加热或切割手段,这无疑大幅拉低了整体维修节奏。对于依赖卷尺进行精密装配定位的机电行业而言,工具材质不均带来的隐性时间成本,往往比想象中更大。
另一个被忽略的维度是材质韧性。单纯追求高硬度而忽略冲击韧性,会导致锤子或钳子在低温或受力不均时发生脆断。行业内真正成熟的方案,是采用铬钒钢(Cr-V)或铬钼钢(Cr-Mo)作为基材,通过真空油淬与低温回火工艺,获得硬度与韧性的最佳平衡点。这种做法在德国与日本的专业工具品牌中已成标准,而国内正在经历从“低价走量”向“性能溢价”的转型期。
核心技术差异:微观结构决定宏观效率
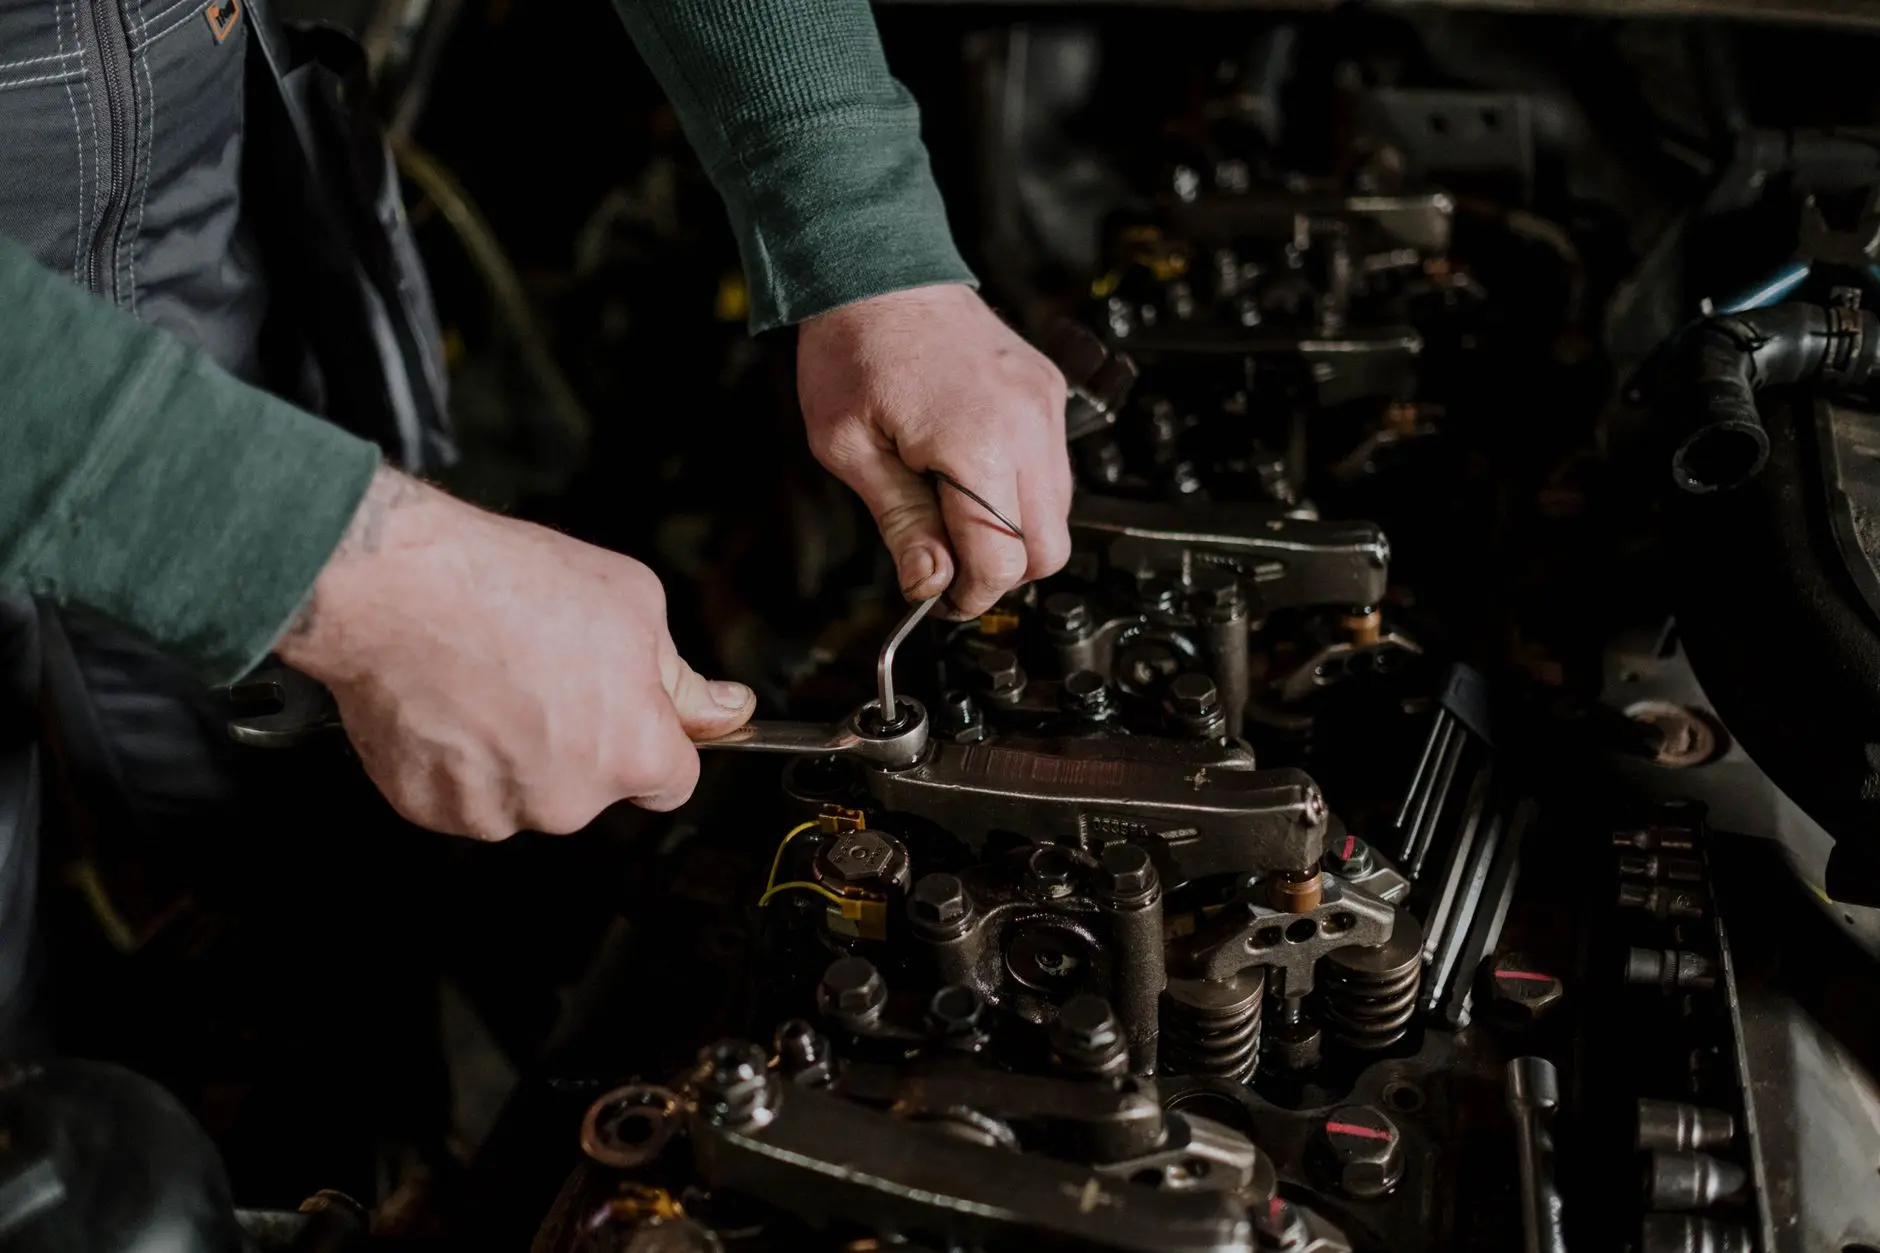
以常州天艾科技重点关注的扳手与螺丝刀制造环节为例,真正的分水岭在于热处理炉温均匀性(±5℃以内)与表面处理工艺(如黑色磷化或镀镍)。前者保证了工具刃口或受力面微观晶粒的细化程度,后者则降低了摩擦系数。实测数据显示,在相同扭矩条件下,经过精密热处理的铬钒钢扳手,其与螺母的接触面贴合度提升约15%,这意味着操作者可以用更小的握持力完成同样的锁紧任务,从而降低手部疲劳累积,尤其是在连续拆装数十个工位时,这种差异会从“手感”转化为“工时”。
反观那些仅做发黑处理的劣质工具,表面硬度层极薄(不足0.3mm),一旦磨损或磕碰,内部软芯便暴露出来,加速失效。这也是为什么在风电运维、重型机械检修等高强度场景中,专业团队对钳子与锤子的采购标准,早已从“能夹住”升级为“夹持后不变形”以及“锤击1000次不产生卷刃”。
实践方法与选型建议:让工具适配作业场景
对于设备维护主管而言,提升作业效率并非一定要采购最昂贵的全套工具,而是要学会按场景分级配置。具体可执行的操作路径如下:
- 对于精密电子或仪器仪表维修,应优先选用硬度在HRC 50-52、且带有绝缘涂层的螺丝刀与尖嘴钳,避免滑丝与静电损伤。
- 对于重载机械或结构拆装,需采用整体热处理(非仅表面淬火)的梅花扳手与活动扳手,并定期检查开口尺寸是否因磨损而扩大。
- 在涉及冲击载荷(如敲击、铆接)的作业中,选择含铍青铜或高碳钢的锤子,注意其锤面硬度应略低于被敲击工件,以防止火花或反冲击伤手。
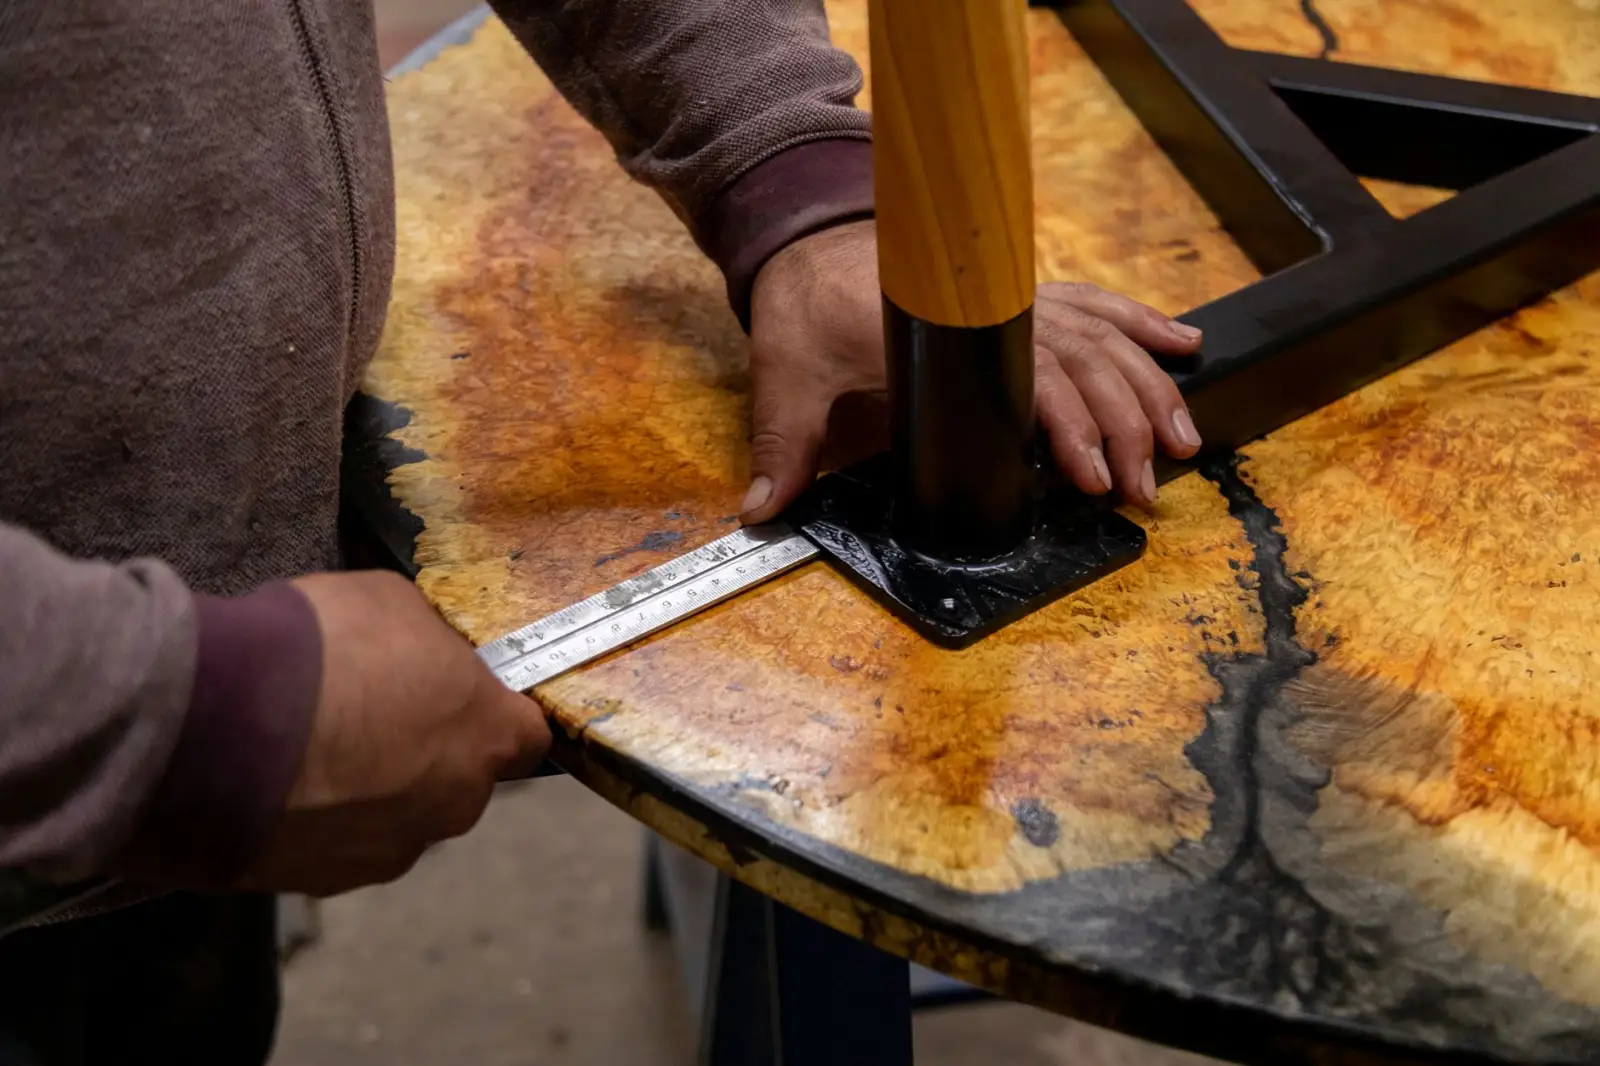
- 别忘了卷尺的簧片材质。一个回弹顺滑、尺带挺直度好的卷尺,能减少测量时的重复拉伸次数,这在管道布局或设备定位时同样是隐形的效率贡献者。
应用前景:智能化与高性能合金的融合趋势
展望未来,随着钛合金与粉末冶金高速钢(如ASP系列)在民用工具领域的渗透成本逐步降低,扳手与钳子的重量将减轻30%,而耐磨性却提升2倍以上。常州天艾科技注意到,一线维修人员对“手感”与“防滑设计”的重视程度,已不亚于对硬度的要求。这意味着,高硬度并非唯一指标,符合人体工学的握柄与防回弹设计,将和材质科学一起,共同定义下一代高效维修工具的标准。
对于企业决策者,建议建立工具全生命周期管理台账,记录每批次扳手、螺丝刀的维修次数与更换周期。当发现某类工具的平均使用寿命低于行业基准(例如活动扳手旋扭寿命低于5000次),便应果断审视其采购硬度指标是否达标。这不仅是成本控制,更是对一线作业人员安全与效率的尊重。